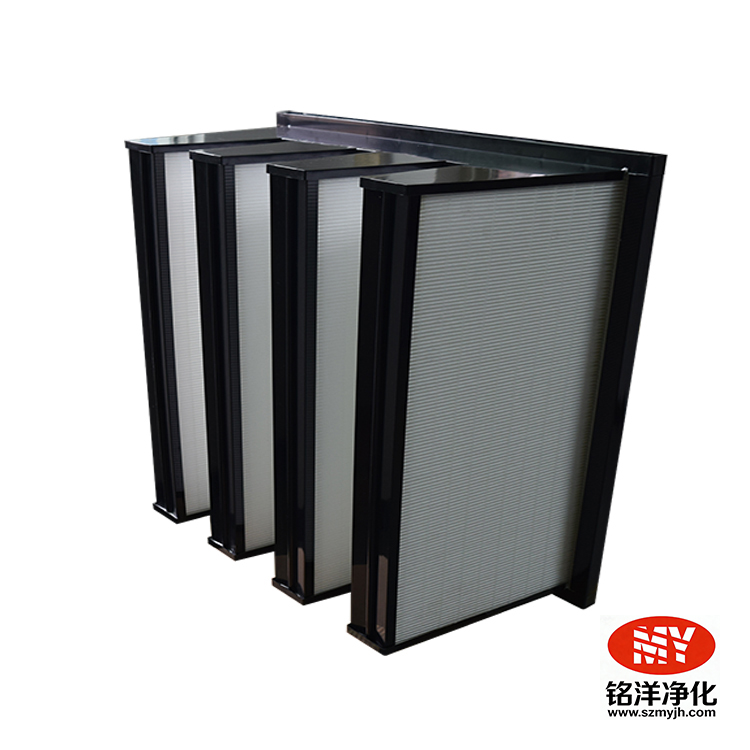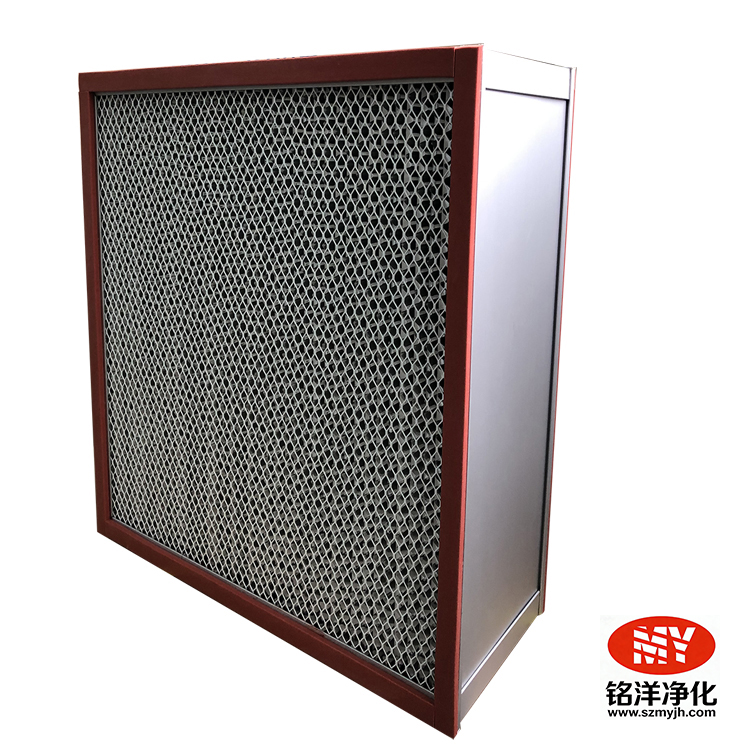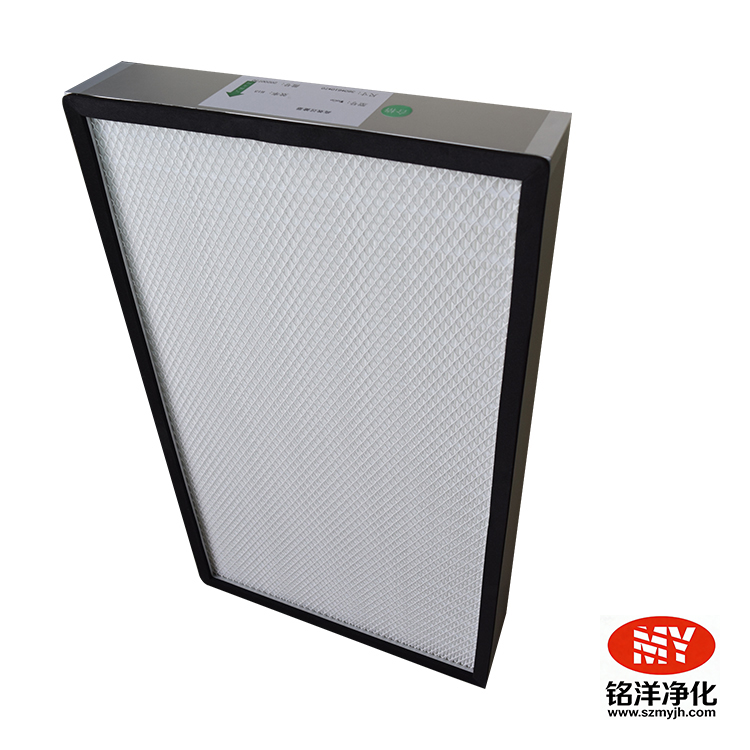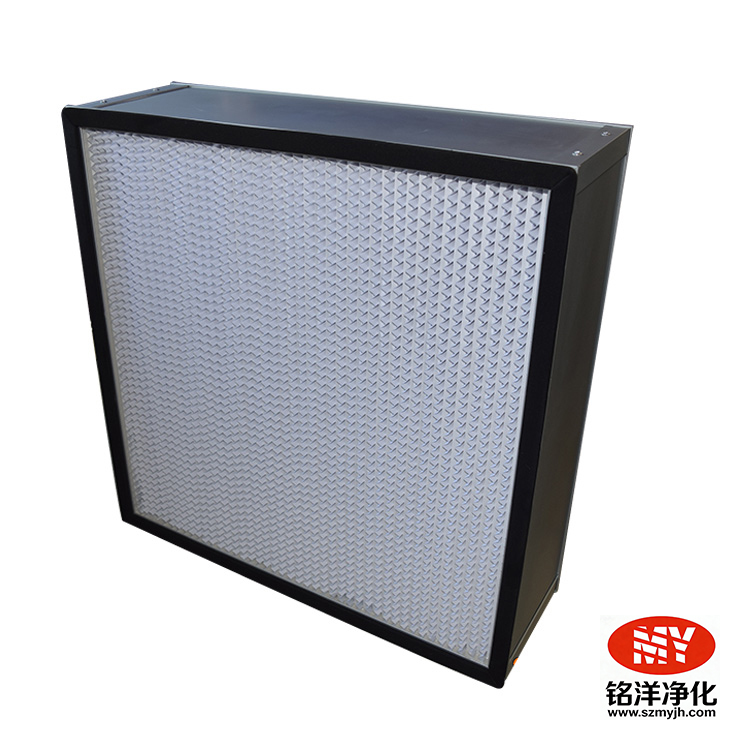
不少工程师在FFU选型时容易形成一个固有认知:折叠越深,过滤面积越大,容尘量就越高。实际项目里经常遇到褶深加大之后,过滤器阻力快速上涨、滤材褶皱互相贴紧,实际使用寿命反而变短。FFU风机过滤单元的折叠深度和过滤面积并不是简单的线性正比关系,想要把容尘潜力充分释放,需要理清计算公式、参数约束和现场工况FFU高效过滤器。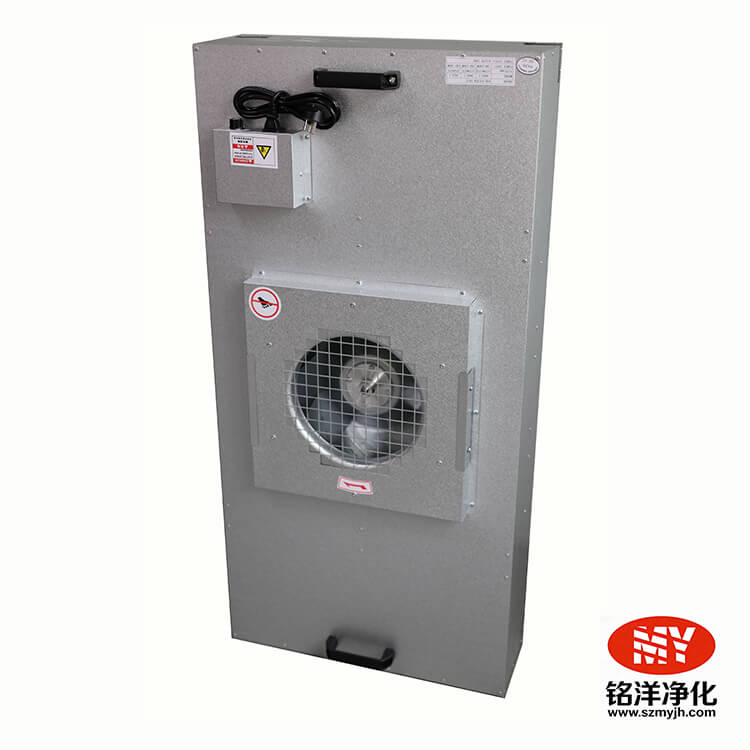
一、FFU过滤器过滤面积工程计算公式
FFU配套无隔板高效过滤器,行业通用理论过滤面积计算公式:
A = L × 2 × N × H
A:理论总过滤面积(㎡);L:单侧折叠深度(m);N:总褶数;H:滤材有效高度(m)
从公式看,在外框尺寸允许的前提下,加大单侧折叠深度L,理论过滤面积A随之增大。但该公式建立在理想状态,前提是每一道褶皱之间留有合理褶距,滤面互不贴靠,气流通道完全通畅。一旦褶深过大、褶距没有同步匹配,相邻滤材互相挤压贴合,一部分滤材完全失效,实际有效面积会远低于图纸理论数值,这是很多FFU项目性能不达标的根源。
二、不同折叠深度的性能对比
| 单侧折叠深度 | 理论过滤面积 | 初始阻力表现 | 实际容尘表现 | 适配工况 |
| 35‑40mm浅褶 | 偏小 | 低阻力 | 容尘有限,更换周期短 | 洁净度等级不高、粉尘浓度很低的车间 |
| 45‑55mm标准褶 | 适中 | 阻力均衡 | 有效面积利用率高,容尘与寿命均衡 | 绝大多数半导体、制药洁净室FFU,工程最常用 |
| 60‑70mm超深褶 | 理论最大 | 阻力明显升高 | 容易褶皱贴合,实际容尘提升有限 | 仅滤材挺度好、配套支撑网完整的特殊定制工况 |
三、制约容尘量的几个关键因素
第一是褶距匹配。加深折叠深度,必须同步拉开褶距。单纯加深褶深而褶距不变,褶皱受压贴死,再多滤材也无法参与过滤。FFU过滤器受箱体厚度限制,不能无限制追求更深褶深。
第二为滤材挺度。玻纤滤材挺度有上限,褶深过大,在气流持续冲刷下滤材容易向内塌陷,直接堵塞气流通道。采购选型不能只看标称褶深,需要确认滤材材质与支撑网配置。
第三是FFU风机风压余量。超深褶过滤器初阻力更高,如果FFU风机风压余量不足,运行后实际出风量会大幅下跌,洁净室断面风速达不到设计标准,影响整体洁净等级。
四、工程实操:如何真正最大化FFU容尘量
1、优先选用45‑55mm标准折叠深度FFU过滤器,优先保证褶皱通道通畅,让理论面积转化为实际有效过滤面积,不要盲目追求超深褶。
2、核算滤材面风速,面风速控制0.02‑0.035m/s区间,面风速过高,即便面积足够,容尘也会快速衰减。
3、前端做好预过滤,AHU配置F7‑F9中效过滤器,降低进入FFU的粉尘负荷,是提升FFU过滤器实际使用寿命性价比最高的手段。
选型总结
FFU容尘量不等于单纯看折叠深度,核心看实际有效过滤面积,厂商标注的纸面参数,只能作为初步参考。深圳铭洋净化拥有18年净化设备制造经验,可供应多种褶深FFU高效过滤器,支持定制褶深、褶距匹配优化,出厂提供完整第三方检测报告,适配半导体、制药等各类洁净车间场景。